 SPRÅK

Hem / Nybörjare / Branschnyheter / Aluminium CNC-fräsning: Komplett guide för process, toleranser och val av leverantör
CNC-fräsning av aluminium är en subtraktiv tillverkningsprocess som använder datorstyrda roterande fräsar för att ta bort material från aluminiumarbetsstycken. Den levererar hög dimensionell noggrannhet och utmärkt ytkvalitet, och det är standardbearbetningssteget för aluminiumgjutgods som behöver bearbetade ytor, hål och monteringsgängor.
Om du skaffar anpassade aluminiumdelar handlar beslutet inte bara om fräsning. Den mest effektiva vägen börjar med en gjutprocess som skapar den nästan nätformade formen, följt av CNC-fräsning för de exakta egenskaperna. På Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. kombinerar vi pressgjutning av aluminium med CNC-bearbetning i en produktionskedja för att minska outsourcing och leverera färdiga delar snabbare.
Den här guiden ger dig en direkt titt på hur aluminium CNC-fräsning fungerar, vilka toleranser du kan förvänta dig, vilka aluminiumlegeringar som är lättast att bearbeta och hur du håller ditt projekt ekonomiskt.
Vad är CNC-fräsning av aluminium?
CNC-fräsning är en flexibel bearbetningsoperation. Till skillnad från svarvning, som roterar arbetsstycket mot ett fast verktyg, roterar fräsning skärverktyget och flyttar det längs flera axlar. För aluminiumdetaljer gör detta det möjligt att skapa plana ytor, slitsar, fickor och komplexa tredimensionella geometrier i en uppsättning.
Moderna CNC-bearbetningscentra klassificeras vanligtvis som 3-axliga, 4-axliga eller 5-axliga maskiner. En 3-axlig maskin flyttar verktyget i X-, Y- och Z-riktningar, vilket täcker de flesta plana plattor och monolitiska hus. En 4-axlig maskin lägger till ett roterande bord för cylindriska funktioner. En 5-axlig maskin ger full frihet för underskärningar och komplexa konturer, vilket ofta krävs för flyg- och fordons aluminiumkomponenter.
För en del som ett pressgjutet växellådshus , CNC-fräsning används för att bearbeta monteringsytorna, lagerhålen och bultmönster efter gjutning. Frässteget tar bort det kvarvarande gjutdraget och bringar alla viktiga ytor till slutlig storlek.
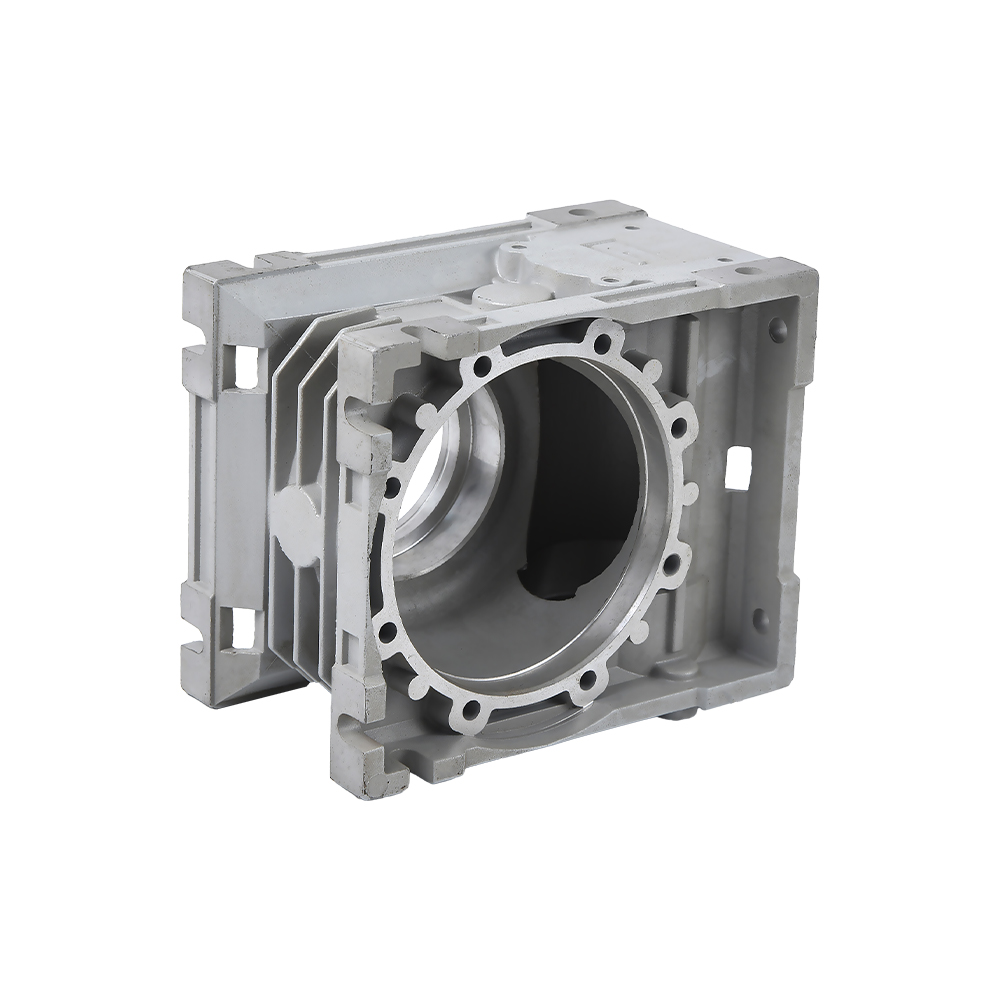 Växellådshus i pressgjutning av aluminium Motorcykel vevhus Visa produkt →
Viktiga aluminiumkvaliteter och bearbetbarhet
Alla aluminiumlegeringar beter sig inte på samma sätt under en fräs. Smideslegeringar som 6061 är vida kända för sin konsistens och goda ytfinish. Gjutna legeringar som A380 och AD12 används flitigt för pressgjutning av aluminium, men deras kiselinnehåll kan påskynda verktygsslitage. Höghållfasta legeringar som 7075 erbjuder utmärkta mekaniska egenskaper, men de är svårare att bearbeta och kräver noggranna skärparametrar.
Urvalet är viktigt eftersom det påverkar cykeltid, verktygskostnad och delkvalitet. Tabellen nedan ger en praktisk jämförelse baserad på allmänna bearbetningsdata.
| Legering | Nyckelegenskaper | CNC-fräsningsbeteende | Typisk tillämpning |
|---|---|---|---|
| 6061-T6 | Utmärkt skärbarhet, bra ytkvalitet, måttlig hållfasthet | Snabb skärning, lågt verktygsslitage | Ramdelar, kåpor, fästen |
| A380 / ADC12 | Pressgjuten legering, hög kisel, bra flytande | Högre abrasivt slitage på verktyg, använd belagd hårdmetall | Motorhus, växellådor, motordelar |
| 7075-T6 | Mycket hög hållfasthet, lägre korrosionsbeständighet | Svårare att skära, använd vassa verktyg och stela inställningar | Flyg-, högspänningskomponenter |
| 5052 | Bra korrosionsbeständighet, svetsbar | Bra bearbetbarhet, något mjukare än 6061 | Paneler, bränsletankar, allmänna plåtdelar |
Ett vanligt problem vid aluminiumgjutning är förekomsten av hårda inneslutningar eller höga kiselfaser. När du fräser sådana delar måste du välja en fräs med rätt geometri och en beläggning som står emot nötande slitage. I vår egen verkstad justerar vi matningshastigheter och spindelhastigheter för varje legering så att livslängden förblir förutsägbar.
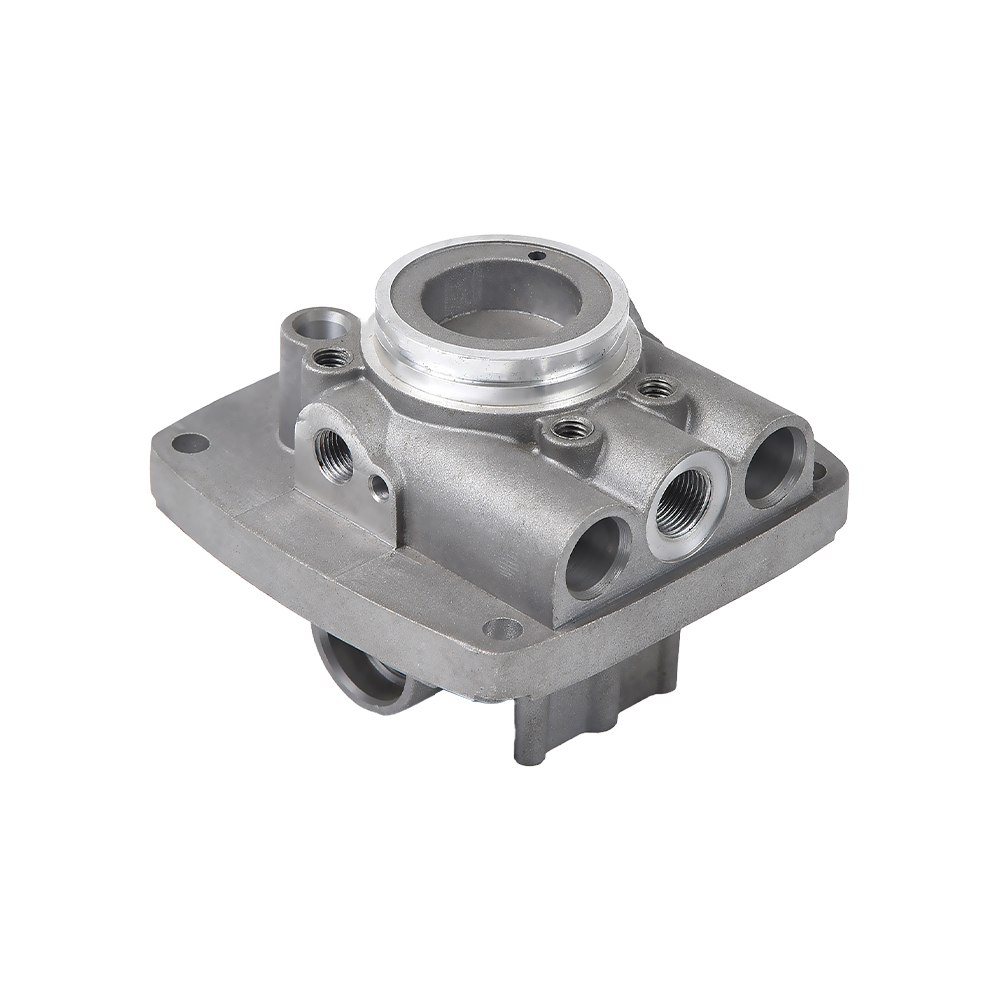 Hydraulisk ventil för pressgjutning av aluminium Motorcykelväxellådsväska i pressgjutning av aluminium Visa produkt →
Hur CNC-fräsning kompletterar pressgjutna aluminiumkomponenter
Pressgjutning av aluminium ger nästan nätformer med komplexa inre håligheter. Processen är mycket effektiv för volymproduktion, men enbart gjutning kan inte ge snävare toleranser eller fina ytstrukturer. CNC-fräsning stänger det gapet.
När ett växellådshus, ventilhus eller motorskyddsplatta lämnar den pressgjutna maskinen, har den ett utrymme på ungefär 0,3 mm till 1,0 mm på varje bearbetad yta. CNC-fräsning tar sedan bort denna tillåtelse för att uppnå de nödvändiga funktionsmåtten. En typisk fräsoperation på ett aluminiumgjutgods kan hålla en positionstolerans på plus eller minus 0,02 mm och en ytjämnhet på Ra 0,8 mikrometer under goda förhållanden.
Exempel på typiska bearbetningsfunktioner
- Maskinbearbetade bulthål för strukturell montering
- Plana monteringsytor för tätningar och packningar
- Lagertidningar som kräver koncentricitet
- Gängade portar för hydrauliska ventiler
Detta kombinerade tillvägagångssätt minskar ledtiden eftersom delarna inte behöver skickas till en extern bearbetningsverkstad. Det förbättrar också kvalitetskontrollen, eftersom samma produktionsteam kan inspektera gjutningen och den färdiga delen vid varje övergång.
För en djupare förståelse av castingsidan kan du läsa vår artikel om pressgjutning av aluminium .
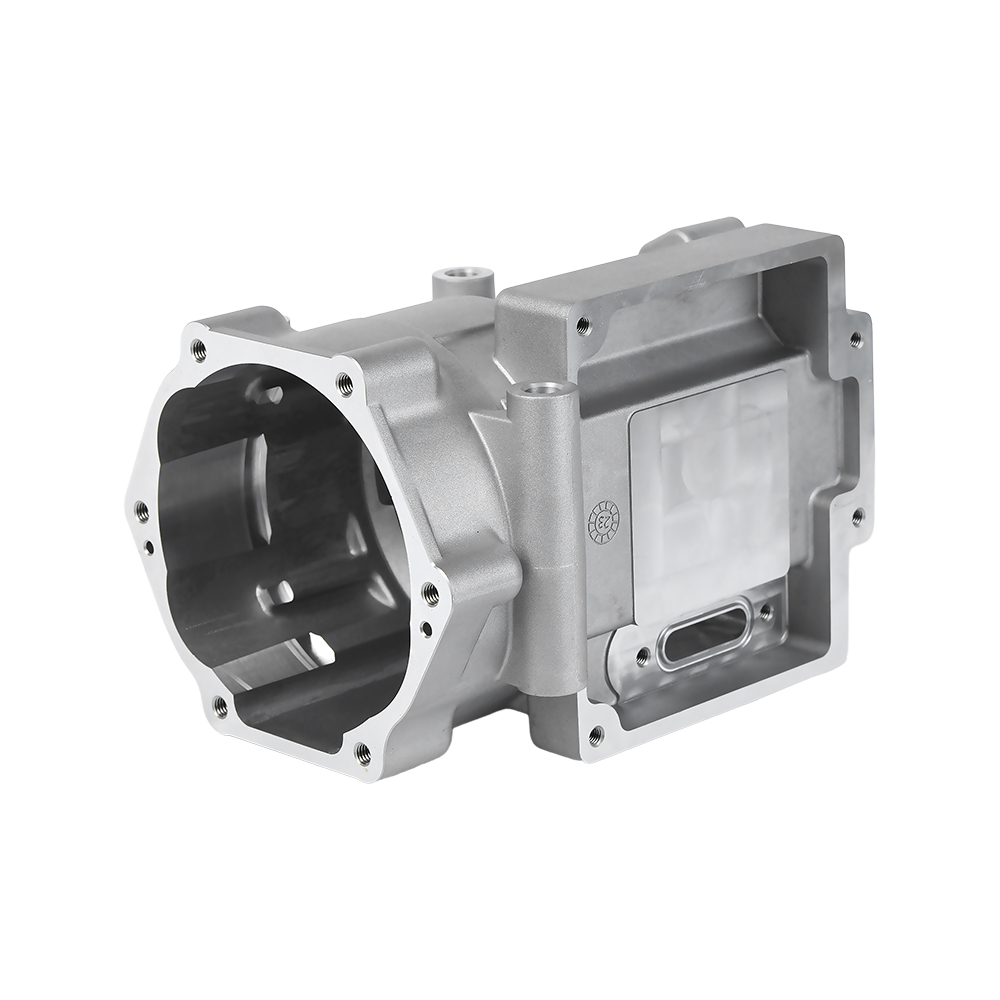 Högprecision högtryck aluminium pressgjutning bildelar Motorcykel vevhus Visa produkt →
Toleranser, ytfinish och kvalitetskontroll
Begäran om en specifik tolerans är en av de första frågorna en köpare skickar till en bearbetningsleverantör. För CNC-fräsning av aluminium beror svaret på detaljstorlek, geometri och legering. I standardpraxis kan produktionsbearbetade aluminiumdelar hållas inom de intervall som visas nedan.
| Funktion | Typisk tolerans | Anteckningar |
|---|---|---|
| Linjära mått | plus eller minus 0,05 mm | Standardfräsnoggrannhet |
| Hålpositioner | plus eller minus 0,02 mm | Kräver CMM-inspektion |
| Håldiametrar | plus eller minus 0,01 mm | Brotsch eller tråkig rekommenderas |
| Ytfinish | Ra 0,8 till 1,6 mikrometer | Beror på matnings- och skärgeometri |
Kvalitetskontroll är inte begränsad till slutliga mätningar. I en pålitlig fabrik kontrollerar maskinisten den första artikeln, dimensionerna under processen och den slutliga satsen med hjälp av kalibrerade instrument. En vanlig praxis är att använda en koordinatmätmaskin, eller CMM, för att verifiera positionen för kritiska hål och ytor. På vår anläggning dokumenteras varje produktionskörning med en provkontrollrapport.
Ytfinish är också ett funktionskrav. För glidytor är en Ra 0,8 till 1,6 mikrometer finish vanlig. För kosmetiska detaljer kan man behöva en polerad eller eloxerad yta och det ändrar frässtrategin eftersom man vill ha ett fint snitt innan efterbehandlingen.
Kostnadsfaktorer och hur man håller aluminium CNC-fräsning ekonomiskt
CNC-fräsningskostnaden drivs av bearbetningstid, verktyg, materialhantering och installation. Aluminium är i allmänhet lätt att skära, så den största kostnaden är ofta antalet inställningar och delens komplexitet.
- Små partier: CNC-fräsning är flexibel och kräver ingen dyr fixtur som är svår att byta. Det är ekonomiskt för prototyp- och medelvolymarbete.
- Stora partier: Om samma del produceras i hög volym kan du minska bearbetningstiden genom att använda dedikerade fixturer och optimerade verktygsbanor. Det är här ett tillvägagångssätt för pressgjutning och fräsning verkligen lyser.
- Toleranskrav: Snäva toleranser ökar inspektionstiden och avvisar risken. Att ange den lösaste toleransen som fortfarande fungerar sparar pengar.
En annan viktig faktor är materialkostnaden. Aluminiumskrot kan återvinnas, men för gjutna delar är själva gjutningsprocessen redan det mest ekonomiska sättet att skapa en nästan nätform. Frässteget behöver bara ta bort bearbetningstillägget, så en väldesignad gjutning håller avfallet lågt.
Om du är på designstadiet, tänk på dessa praktiska saker: lämna minst 0,5 mm lager på ytor som behöver slutbearbetas, undvik vassa inre hörn och använd standardhålstorlekar. Dessa beslut minskar verktygskostnaderna och bearbetningstiden.
För en specifik offert kan du kontakta vårt ingenjörsteam med dina ritningar eller 3D-modeller.
Hur man väljer en aluminium CNC-fräspartner
Att välja en bearbetningspartner handlar om mer än det lägsta priset. Rätt leverantör kan hjälpa dig att lösa problem under konstruktionen, undvika bearbetningsfel och hålla leveransschemat.
På Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. har vi arbetat som en mekanisk tillverkningspartner sedan 2010. Vår fabrik har ca. RMB 10 miljoner i anläggningstillgångar och ett årligt produktionsvärde på RMB 30 miljoner , med utrustning som täcker pressgjutning, CNC och smarta bearbetningsceller. Denna skala tillåter oss att ta på oss medelstora produktionsserier samtidigt som vi ger varje order direkt uppmärksamhet.
Vad du ska fråga innan du gör en beställning
- Vilka CNC-maskiner har du? Har du 4-axlig eller 5-axlig förmåga?
- Kan du gjuta och bearbeta i en fabrik?
- Hur kontrollerar du tolerans och ytkvalitet?
- Vad är din typiska ledtid för en pilotorder?
- Kan du tillhandahålla ett prov eller en inspektionsrapport från första artikeln?
En leverantör som svarar tydligt på dessa frågor är mer benägna att leverera ett konsekvent resultat. God kommunikation är också avgörande: en leverantör ska kunna förklara varför en viss tolerans är dyr och hur man kan förbättra designen för att sänka kostnaderna.
Vanliga frågor
Vilken tolerans kan CNC-fräsning av aluminium uppnå?
Under normala produktionsförhållanden kan bearbetningstoleranser på plus eller minus 0,01 mm till 0,05 mm uppnås på aluminiumdetaljer. För mycket exakta hål kan du använda brotschning och borrning för att nå plus eller minus 0,01 mm eller bättre.
Är CNC-fräsning lämplig för produktion av små serier?
Ja. CNC-fräsning är en av de mest ekonomiska metoderna för att producera små mängder aluminiumdelar eftersom det inte kräver permanent verktyg. Den huvudsakliga tiden går åt till programmering och inställning.
Behöver jag CNC-fräsning efter pressgjutning av aluminium?
Vanligtvis ja om din del behöver exakta monteringsytor, gängade hål eller snäva toleranser. Pressgjutning skapar nästan nätformer, men fräsning förfinar de dimensioner som är viktiga för montering.
Hur kan jag minska kostnaden för CNC-fräsning av aluminium?
Använd standardhålstorlekar, designa med mjuka kanter, undvik onödiga snäva toleranser och kombinera gjutning och fräsning som en enda operation. Detta minskar materialavfall och verktygskostnader.
