 SPRÅK

Hem / Nybörjare / Branschnyheter / CNC-bearbetningsmaterialguide: Hur man väljer rätt metall och legering
Välja CNC-bearbetningsmaterial: Det direkta svaret
Det mest pålitliga materialet för CNC-bearbetning är aluminiumlegering, närmare bestämt AL 6061-T6 , eftersom det erbjuder en oöverträffad balans mellan bearbetbarhet, styrka och kostnadseffektivitet. Det optimala valet beror dock helt på den avsedda applikationen, produktionsvolymen och erforderliga fysiska egenskaper. I industriell praktik är över 60 % av precisionsbearbetade CNC-bearbetade komponenter tillverkade av aluminiumlegeringar på grund av deras utmärkta värmeledningsförmåga, korrosionsbeständighet och vikt-till-hållfasthetsförhållande.
För tillverkare inom sektorer som bil-, telekommunikations- och jordbruksmaskiner påverkar materialvalsprocessen direkt produktionskostnader och prestanda. Ett primärt mål bör vara att anpassa materialets mekaniska egenskaper till slutdelens funktionskrav. Medan aluminium dominerar, rymmer stål, rostfritt stål och teknisk plast var och en specifika nischer.
En materialjämförelse för CNC-ingenjörer
Vid utvärdering av material för CNC-bearbetning bedömer ingenjörer vanligtvis en kombination av avvägningar. Följande tabell ger en jämförande syn på de mest använda CNC-materialen, och belyser de tekniska skillnaderna som styr beslutsfattandet. Denna jämförelse är baserad på standardmätningar inom branschen och typiska bearbetningsbeteenden.
| Material | Bearbetningsbarhet (1-10) | Draghållfasthet (MPa) | Relativ kostnad | Typiska applikationer |
|---|---|---|---|---|
| Aluminium 6061-T6 | 8.5 | 290 | Medium | Strukturella delar, fästen, fordon, elektronik |
| Rostfritt stål 303 | 6.0 | 550 | Hög | Axlar, korrosionsbeständiga komponenter |
| Kolstål 1045 | 6.5 | 585 | Låg | Kugghjul, axlar, tunga maskiner |
| Mässing C360 | 9.0 | 340 | Medium | Beslag, ventiler, elektriska komponenter |
| POM (acetal) | 9.5 | 70 | Medium | Kugghjul, isolatorer, slitstarka komponenter |
Varför aluminiumlegeringar dominerar CNC-bearbetning
Aluminiumlegeringar är ryggraden i CNC-bearbetning på grund av deras exceptionella bearbetningsförmåga. Till skillnad från stål går aluminiumspån rent, vilket möjliggör högre skärhastigheter och lägre spindelbelastning. De vanligaste legeringarna är 6061-T6, känd för sin korrosionsbeständighet och svetsbarhet, och 7075-T6, som erbjuder hållfasthet jämförbar med stål men med halva vikten.
Vid bearbetning av aluminium är det relativt enkelt att uppnå snäva toleranser som ±0,005 mm. I stora produktionsserier ger CNC-bearbetade aluminiumplåtar ofta överlägsen ytkvalitet jämfört med andra material. För projekt där råvaran kommer in som ett fast ämne eller plåt är termisk stabilitet en avgörande faktor. Aluminium är särskilt tilltalande för lättviktschassier, värmesänkor och precisionskomponenter för fordon.
 CNC-bearbetad aluminiumplatta för precisionskomponenter Solida aluminiumplåtar erbjuder enhetlig kornstruktur, vilket gör dem idealiska för anodisering och för att uppnå snäva toleranser. Deras termiska stabilitet passar lätta chassier, kylflänsar och bildelar. Visa produkt →
För tillverkare som kombinerar gjutning och bearbetning sätter valet av aluminiumlegering grunden. Frästa komponenter från aluminiumplåtar har en enhetlig kornstruktur, vilket är att föredra för anodisering än vissa gjutna legeringar. Beslutet att bearbeta massivt aluminium kontra gjutning styrs ofta av krav på orderkvantitet och väggtjocklek.
Arbeta med stål och rostfritt stål
Stål förblir standardvalet när delar utsätts för extrema belastningar. Rostfritt stål, särskilt kvalitet 304 och 316, är valt för sin imponerande korrosionsbeständighet, vilket gör det dominerande inom livsmedelsbearbetning, tillverkning av medicinsk utrustning och marinteknik. Stålets bearbetbarhet är lägre än aluminium, vilket kräver lägre spindelhastigheter och generöst kylvätskeflöde.
Kolstål (C45) är en arbetshäst i industriell utrustning. Även om det är svårare att skära, ger det utmärkt slitstyrka. En nyanserad detalj är svavelhaltens roll i friskärande stål. Att inkludera svavel förbättrar spånformbarheten, vilket möjliggör längre verktygslivslängd. Ingenjörer måste väga längre bearbetningscykler och högre verktygsslitage mot den överlägsna utmattningshållfastheten som stål ger.
Tekniska plaster och kopparbaserade legeringar
Tekniska plaster som POM (acetal), PTFE och PEEK blir allt vanligare inom CNC-bearbetning på grund av deras låga friktion och elektriska isoleringsegenskaper. POM används ofta för precisionsväxlar och glidmekanismer eftersom det absorberar lite fukt och bibehåller dimensionsstabilitet. Bearbetning av plast kräver dock en distinkt strategi; materialet måste spännas noggrant för att förhindra att arbetsstycket böjs, och vassa enkelräfflade verktyg är vanligtvis att föredra.
Kopparlegeringar som mässing och brons är mycket bearbetbara med betyget 9,0, vilket gör dem idealiska för skräddarsydda kopplingar, elektriska kopplingar och ventilkomponenter. De erbjuder utmärkt termisk och elektrisk ledningsförmåga. Att förstå den specifika termiska expansionen av dessa material är avgörande, särskilt för delar som måste behålla sin form under temperaturfluktuationer.
Matcha CNC-material till applikationsscenarier
Att välja CNC-bearbetningsmaterial är i grunden en uppgift att anpassa sig till komponentens specifika driftskontext. Olika branscher ställer olika krav. Till exempel prioriterar fordonsindustrin viktminskning av fordon för att förbättra bränsleeffektiviteten, vilket driver efterfrågan på aluminiumkomponenter. I detta sammanhang används ibland högtrycksgjutgods av aluminium, men CNC-bearbetning krävs för att uppnå den slutliga dimensionsnoggrannheten.
 Maskinbearbetade aluminiummotorcylinderdelar För fordonskomponenter som ventilhus säkerställer CNC-bearbetad smidd aluminium precision och lufttäthet. Detta val balanserar viktminskning med hållbarhet, avgörande för motorns prestanda. Visa produkt →
För komponenter som kräver hög precision och utmärkt lufttäthet, som ventilhus eller transmissionshus, ger CNC-bearbetning av smidd aluminium en tillförlitlig väg. Ingenjörer måste också beakta delens miljöexponering. Kombinationen av korrosionsbeständighet i aluminium och stålets styrka påverkar den färdiga produktens livslängd. Läs vår detaljerade artikel om vad är pressgjutning av aluminium för att se hur det förhåller sig till sekundär CNC-bearbetning.
Hur materialval påverkar CNC-bearbetningshastighet och kvalitet
De fysiska egenskaperna hos ett material begränsar kraftigt de skärparametrar som är tillgängliga för en CNC-operatör. Aluminiums höga värmeledningsförmåga möjliggör snabb värmeavledning, vilket förhindrar att verktyget överhettas. Däremot kräver bearbetning av titan eller höglegerade stål låga skärhastigheter för att förhindra att verktyget går sönder på grund av hög värmekoncentration vid skäreggen.
Låt oss undersöka effekten av cykeltiden. Vid byte från aluminium till stål sjunker den rekommenderade skärhastigheten dramatiskt. Till exempel, medan aluminium kan bearbetas med 600 m/min med hårdmetallverktyg, måste stål ofta bearbetas med bara 200-300 m/min. Detta leder direkt till längre produktionsledtider och ökade kostnader. Dessutom interagerar varje material med verktygsgeometrin på olika sätt. Spån från aluminium kan bilda trådiga massor om verktygsgeometrin är felaktig, medan stålspån tenderar att gå sönder rent.
Toleranser, ytbehandling och efterbearbetning
Att uppnå hög precision i CNC-bearbetning är mycket beroende av materialkonsistens. När man tittar på krav på ytfinish, kan aluminium bearbetas till en exceptionellt jämn Ra 0,8 µm finish utan ytterligare processer. För delar som kräver anodisering måste materialkvaliteten väljas noggrant. En enhetlig legering säkerställer ett konsekvent anodiserat lager, vilket förhindrar fläckar på ytan.
Tillverkare måste ofta planera för efterbearbetning. Till exempel kan komplexa delar som växellådshus gjutas och sedan bearbetas för att möta exakta toleranser, men bearbetningsstegen kan ändra delens dimensionella stabilitet. En djupgående förståelse för om pressgjutna aluminiumdelar behöver efterbearbetas hjälper konstruktörer att exakt förutsäga den nödvändiga bearbetningsmånen under CNC-stadiet.
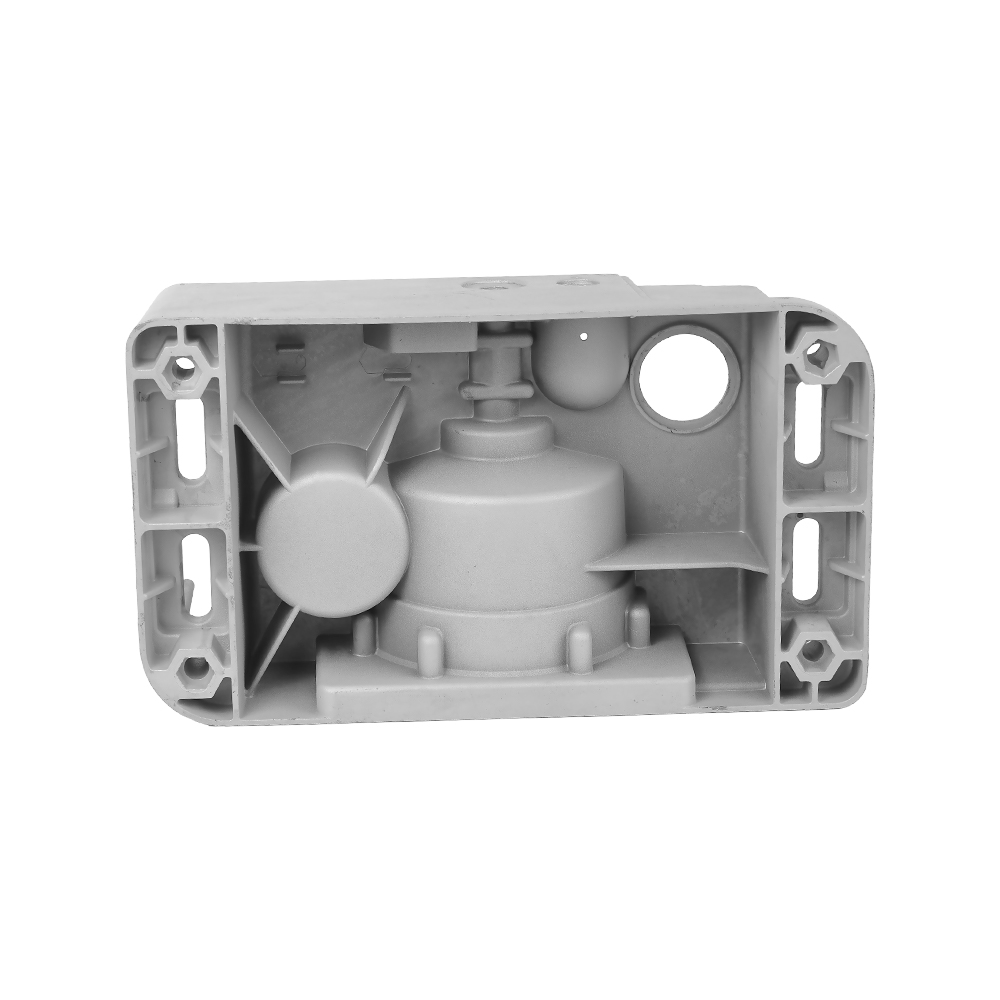
 Pressgjuten växellåda i aluminium för precisionsbearbetning Detta hölje gjuts och bearbetas sedan för att uppfylla strikta toleranser. Att förstå efterbearbetningsbehoven hjälper till att förutsäga bearbetningstillstånd, vilket säkerställer dimensionsnoggrannhet i komplexa växellådsdelar. Visa produkt →
En steg-för-steg-guide för att välja rätt CNC-material
För att eliminera gissningar, följ en enkel beslutssekvens:
- Definiera funktionskravet: Ange det primära syftet med delen. Är det en strukturell komponent, ett termiskt gränssnitt eller en rörlig slityta?
- Beräkna budgettaket: Skillnader mellan kostnad för råmaterial och kostnad för bearbetningstid. Aluminium är ofta mer kostnadseffektivt på grund av snabbare bearbetningshastigheter.
- Bestäm erforderlig tolerans och ytfinish: Snäva toleranser (under ±0,01 mm) är lättast att uppnå i aluminium.
- Utvärdera miljöexponering: Korrosivitet, extrema temperaturer och yttre påfrestningar kommer att avgöra om rostfritt stål eller ett belagt material krävs.
- Välj standard: Bekräfta om din CNC-bearbetningsleverantör har mest erfarenhet av materialet. För exakta delar i medelstora kvantiteter är 6061-T6 en säker standard.
Identifiera vanliga CNC-bearbetningsmaterialdefekter
Flera defekter kan uppstå om materialet inte hanteras på rätt sätt. Först, gradbildning är en ledande fråga inom mjukare metaller som aluminium. Dessa vågiga kanter kräver ofta manuell gradning, vilket ökar tillverkningskostnaden. På hårdare material som rostfritt stål är utmaningen ofta bearbetning pladder , vilket skapar en oönskad vågig ytfinish.
Dessutom kan termisk deformation under bearbetning orsaka kassering av delar. Tunnväggiga aluminiumkomponenter kan böjas under skärkrafter, vilket gör att dimensionerna faller utanför specifikationen. För att mildra detta använder maskinister dedikerade fixturer med mjuka käftar för att stödja arbetsstycket och balansera skärdjupen.
Vanliga frågor om CNC-bearbetningsmaterial
Vilket är det vanligaste materialet som används vid CNC-bearbetning?
Det vanligaste materialet är aluminiumlegering, särskilt 6061 och 7075. Det erbjuder hög bearbetningsförmåga, god hållfasthet och mångsidiga efterbehandlingsalternativ, vilket gör det till favoriten för industridelar.
Vilket material ger den bästa bearbetbarheten?
Mässing (C360) och POM (Acetal) toppar bearbetningstabellerna med betyget 9,0 till 9,5 av 10, tätt följt av aluminium 6061 med betyget 8,5.
Hur påverkar materialet CNC-bearbetningskostnaden?
Kostnaden påverkas både av råvarupris och bearbetningstid. Även om rå titan kan kosta 20 gånger mer än aluminium, kräver hårdare material också lägre bearbetningshastigheter, vilket fördubblar den totala inverkan på kostnaden per del.
Vilken är den lättaste aluminiumkvaliteten att bearbeta?
Aluminium 6061-T6 är den enklaste sorten att bearbeta för allmänna komponenter. Tillsatsen av kisel i gjutna kvaliteter som ADC12 gör den mer nötande, vilket minskar verktygets livslängd något.
Är det bättre att bearbeta av ämne eller gjutet material?
Detta beror på batchstorleken. Bearbetning från ämne är idealisk för prototyper och små partier eftersom det inte innebär några verktygskostnader. För produktion av stora volymer är gjutning i kombination med CNC-bearbetning den mest ekonomiska vägen.
Kan ytfinish mätas över olika material?
Ja, ytfinish mäts vanligtvis i Ra. Aluminiumdelar kan vanligtvis nå en Ra på 1,6 µm efter fräsning, medan en sekundär efterbehandlingsprocess kan uppnå 0,8 µm eller ännu finare.
Tänk om materialval för ditt nästa CNC-projekt
Den verkliga kostnaden för alla CNC-bearbetningsprojekt är aldrig bara råvarupriset. Ett dyrare material som möjliggör högre skärhastigheter och längre verktygslivslängd kan visa sig vara mer kostnadseffektivt totalt sett. Eftersom över 70 % av alla CNC-bearbetade komponenter är tillverkade i aluminium, förblir det riktmärket mot vilket alla andra material bedöms.
Genom att prioritera de funktionella kraven på delen – oavsett om det är värmeavledning, viktminskning, korrosionsbeständighet eller mekanisk styrka – kan inköpsteam och ingenjörer fatta välgrundade beslut. Samarbete med en bearbetningsleverantör som har djup expertis inom aluminium gör det möjligt för företag att navigera i materialvalsprocessen med tillförsikt.
